Novice

Kako ravna prirobnica doseže zanesljivo tesnjenje z vijaki?

2026-09-17 13:30:08

V petrokemičnem obratu mora priključek z vijačno ploščato prirobnico vsebovati procesno tekočino pri tlakih nad 100 barov in temperaturah nad 400 °C. Tesnilo ne ustvari ena sama komponenta, temveč sistem: površine prirobnice, tesnilo in vijaki. Ko so vijaki zategnjeni, ustvarijo vpenjalno silo, ki stisne tesnilo med ploskvama prirobnice. Tesnilo pa deformira in zapolni mikroskopske nepravilnosti na površinah prirobnice ter tako ustvari oviro, ki preprečuje puščanje. To se zdi dovolj preprosto. Vendar so puščanja prirobnic eden najpogostejših vzrokov za industrijske nesreče in proizvodne izgube. Razlog je v tem, da je za doseganje zanesljivega tesnila potrebno natančno ravnovesje med obremenitvijo vijaka, stiskanjem tesnila in togostjo prirobnice – ravnovesje, ki se zlahka poruši zaradi nepravilne namestitve, nepravilnega navora vijaka ali slabe kakovosti površine prirobnice.


Vprašanje, kako aravna prirobnicadoseganje zanesljivega tesnjenja s sorniki torej ni le stvar privijanja vijakov, dokler niso zategnjeni. To je stvar inženiringa. Obremenitev vijaka mora biti zadostna, da tesnilo dovolj stisne za tesnjenje, vendar ne tako visoka, da bi zdrobila tesnilo ali sprostila vijake. Strani prirobnice morajo biti dovolj ravne in gladke, da se tesnilo lahko prilagodi, vendar ne tako gladke, da se tesnilo ne more oprijeti. Vijake je treba zategniti v določenem zaporedju, da se zagotovi enakomerna porazdelitev obremenitve. In celoten sklop mora biti zasnovan tako, da vzdrži delovni tlak, temperaturo in termično cikliranje, ne da bi pri tem izgubil svojo tesnilno moč. Ta članek bo tehnične podrobnosti preučil vsakega od teh dejavnikov in zagotovil celovito razumevanje vijačnega tesnjenja ploščate prirobnice za inženirje, strokovnjake za vzdrževanje in strokovnjake za nabavo. priWenzhou Longan Flange Co., Ltd., naša tovarna že več kot dve desetletji izdeluje ravne prirobnice in razvili smo globoko razumevanje dejavnikov, ki določajo zanesljivost tesnjenja.

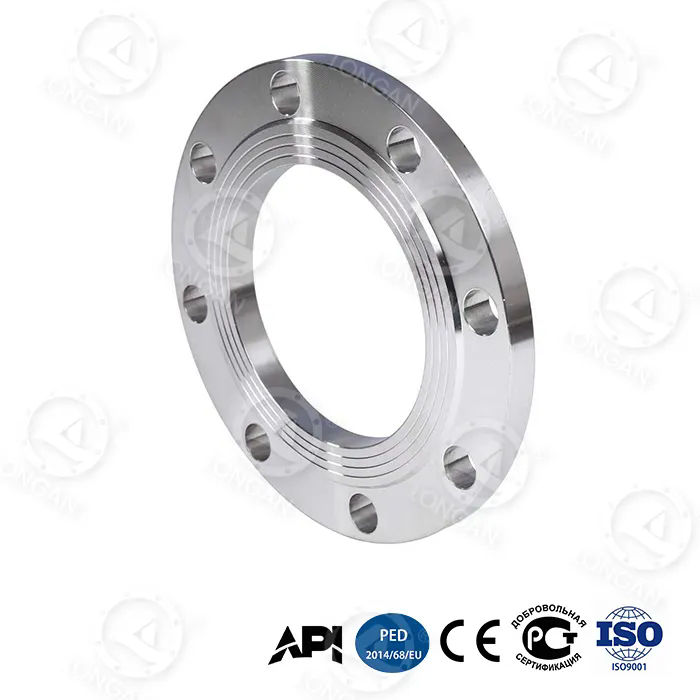
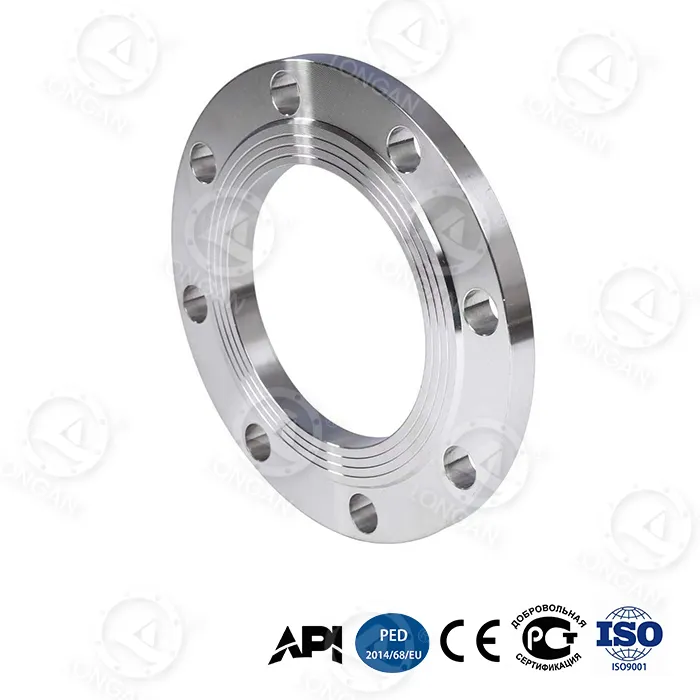
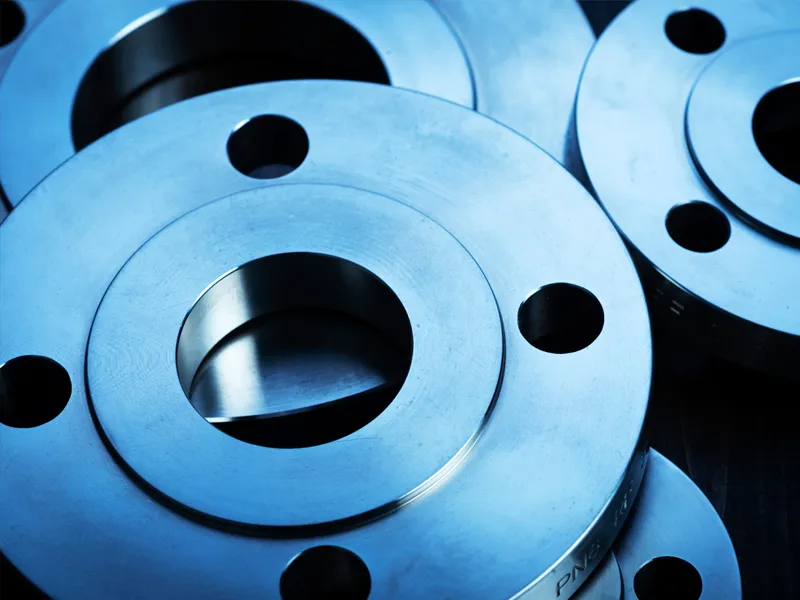
sme b16.5 flat face flange


Kazalo


1. Tesnilni mehanizem: Kaj se dejansko zgodi, ko zategnete vijak?

Da bi razumeli, kako ravna prirobnica doseže zanesljivo tesnjenje, moramo najprej razumeti mehaniko vijačnega spoja. Ko je vijak zategnjen, se elastično raztegne. Vijak deluje kot vzmet, napetost v sorniku pa ustvari vpenjalno silo, ki potegne obe ploskvi prirobnice skupaj. Ta vpenjalna sila se prenaša skozi ploskve prirobnice na tesnilo. Tesnilo, ki je izdelano iz mehkejšega materiala kot prirobnica, je stisnjeno. Ko se stisne, teče v mikroskopske doline in praska na površini prirobnice, kar ustvarja vijugasto pot, skozi katero tekočina pod pritiskom ne more zlahka prodreti. Tesnjenje je doseženo, ko je tesnilo dovolj stisnjeno, da zapolni te nepravilnosti in ko je preostala tlačna napetost na tesnilu večja od notranjega tlaka tekočine.

Ključno načelo je, da je treba tesnilo vzdrževati v stisnjenem stanju skozi celotno življenjsko dobo spoja. Če tlačna napetost pade pod kritično raven, bo tesnilo puščalo. Stiskalna napetost se lahko zmanjša zaradi več razlogov. Tesnilo se lahko sčasoma sprosti (polzi), zlasti pri povišanih temperaturah. Vijaki lahko izgubijo napetost zaradi sprostitve ali vibracij. Strani prirobnice se lahko ločijo zaradi toplotnega raztezanja ali upogiba. Konstrukcija ravne prirobnice mora upoštevati vse te dejavnike. Debelejša, bolj toga prirobnica bo vzdržala upogibanje in vzdrževala enakomernejšo tlačno obremenitev tesnila. Večje število manjših vijakov bo zagotovilo enakomernejšo vpenjalno silo kot manjše število večjih vijakov. In material tesnila mora biti izbran tako, da je odporen na sprostitev in kemične napade.

Naslednja tabela povzema ključne sile in dejavnike, ki določajo zanesljivost tesnila z vijačno ploščato prirobnico.

Faktor Opis Vpliv na tesnjenje
Napetost vijaka Elastični razteg sornika, ko je zategnjen Zagotavlja vpenjalno silo, ki stisne tesnilo
Stiskanje tesnila Deformacija tesnila pod obremenitvijo vijaka Zapolni površinske nepravilnosti in ustvari pečat
Trdnost prirobnice Odpornost prirobnice proti upogibanju pod obremenitvijo vijaka Zagotavlja enakomerno stiskanje tesnila po površini
Sprostitev tesnila Izguba kompresijske napetosti skozi čas Zmanjša silo tesnjenja; je treba čim bolj zmanjšati
Toplotni učinki Diferencialno raztezanje vijakov, prirobnic in tesnila Lahko poveča ali zmanjša obremenitev vijaka
Notranji pritisk Sila, s katero deluje procesna tekočina Teži k ločevanju prirobnic; je treba preprečiti z obremenitvijo vijaka

V Wenzhou Longan Flange Co., Ltd. načrtujemo naše ravne prirobnice za optimizacijo teh dejavnikov. Naše prirobnice so izdelane iz visokokakovostnega jekla in strojno obdelane do natančnih dimenzij, da se zagotovi pravilno prileganje in porazdelitev obremenitve. Zagotavljamo tudi tehnične smernice o izbiri vijakov, izbiri tesnil in postopkih zategovanja, da našim strankam pomagamo doseči zanesljiva tesnila v njihovih posebnih aplikacijah.


2. Obremenitev vijaka in navor: številke, ki določajo uspeh ali neuspeh

Obremenitev vijaka je najpomembnejša spremenljivka pri doseganju zanesljivega tesnjenja. Če je obremenitev vijaka prenizka, tesnilo ne bo dovolj stisnjeno za tesnjenje. Če je obremenitev vijaka previsoka, se lahko tesnilo zmečka, vijaki popustijo ali pa se prirobnica poškoduje. Ciljna obremenitev vijaka je določena s priporočilom proizvajalca tesnila, ki določa najmanjšo in največjo tlačno napetost za material tesnila. Ta napetost se nato pretvori v vrednost navora z uporabo trenja navoja vijaka in geometrije spoja. Razmerje med navorom in napetostjo je podano s formulo: T = K × D × F, kjer je T navor, K je faktor matice (brezdimenzijski koeficient, ki upošteva trenje), D je nazivni premer vijaka in F je želena napetost vijaka.

Nut faktor K je kritičen, a pogosto napačno razumljen parameter. Odvisno je od mazanja navojev, površinske obdelave vijaka in matice ter prisotnosti morebitnih premazov. Tipična vrednost za K je 0,2 za mazane jeklene vijake, vendar se lahko giblje od 0,1 do 0,3, odvisno od pogojev. To pomeni, da lahko enaka vrednost navora povzroči napetost vijaka, ki se spreminja za faktor tri. Zato sam navor ni zanesljiv pokazatelj obremenitve vijaka. Za kritične aplikacije inženirji uporabljajo natančnejše metode, kot je merjenje raztezka vijakov ali indikatorji neposredne napetosti. Spodnja tabela prikazuje tipične vrednosti navora za običajne velikosti vijakov in materiale tesnil.

Velikost vijaka Vrsta tesnila Ciljna napetost vijaka (MPa) Priporočen navor (Nm) Nut faktor (K)
M16 Guma 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 - 150 0.20
M20 Spiralna rana 60 - 80 200 - 280 0.18
M24 Spiralna rana 60 - 80 350 - 480 0.18
M24 S kovinskim plaščem 80 - 120 450 - 650 0.16

V naši tovarni nudimo našim strankam podrobne specifikacije navora za vsako ravno prirobnico, ki jo izdelamo. Te specifikacije temeljijo na dimenzijah prirobnice, velikosti in materialu vijaka, vrsti tesnila in pogojih delovanja. Priporočamo tudi uporabo kalibriranih momentnih ključev in preverjanje napetosti vijakov z drugo metodo, kot je merjenje raztezka vijaka z mikrometrom ali uporabo ultrazvočnega merilnika napetosti vijakov. Ta strog pristop k nadzoru obremenitve vijakov je bistvenega pomena za doseganje zanesljivega tesnjenja v kritičnih aplikacijah.


3. Izbira tesnila: stisljiv element, ki naredi tesnilo

Tesnilo je komponenta, ki dejansko ustvari tesnilo v vijačni ploščati prirobniški povezavi. Je stisljiv material, ki je stisnjen med ploskvi prirobnice. Tesnilo mora biti dovolj mehko, da se prilagodi površinskim nepravilnostim ploskev prirobnice, vendar dovolj močno, da prenese notranji tlak in kemični napad procesne tekočine. Prav tako mora biti dovolj odporen, da ohranja svojo tlačno obremenitev skozi čas in med termičnimi cikli. Ni enotnega tesnilnega materiala, ki bi bil primeren za vse aplikacije. Izbira materiala za tesnilo je odvisna od temperature, tlaka in zahtev glede kemične združljivosti specifične aplikacije.

Najpogostejši materiali tesnil za ravne prirobnice so guma, PTFE, spiralno navita in kovinska obloga. Gumijasta tesnila se uporabljajo pri nizkotlačnih in nizkotemperaturnih aplikacijah, kot so vodne in zračne cevi. PTFE tesnila se uporabljajo v kemičnih aplikacijah, kjer je potrebna odpornost na agresivne tekočine. Spiralna navita tesnila se uporabljajo pri visokotlačnih in visokotemperaturnih aplikacijah, kot so napeljave za paro in ogljikovodike. Tesnila s kovinskim plaščem se uporabljajo v najzahtevnejših aplikacijah, kjer se zahtevajo najvišje stopnje temperaturne in tlačne odpornosti. Spodnja tabela primerja ključne lastnosti teh tesnilnih materialov.

Material tesnila Najvišja temperatura (°C) Največji tlak (bar) Kemična odpornost Tipična uporaba
Guma (NBR) 100 16 Dobro (voda, olje) Voda, zrak, nizkotlačna para
PTFE 260 40 Odlično Kemična predelava, hrana
Spiralna rana 500 100 Zelo dobro Para, ogljikovodiki, visok tlak
S kovinskim plaščem 600 150 Odlično Visoka temperatura, visok tlak

V podjetju Wenzhou Longan Flange Co., Ltd. ne izdelujemo tesnil, vendar tesno sodelujemo z našimi strankami, da zagotovimo, da je tesnilo, ki ga izberejo, združljivo z našimi ravnimi prirobnicami. Nudimo podrobne dimenzije ploskve prirobnice, vključno z dvignjeno višino ploskve in površinsko obdelavo, ki sta ključnega pomena za pravilno namestitev tesnila. Zagotavljamo tudi smernice glede stiskalne napetosti tesnila in navora vijakov na podlagi priporočil proizvajalca tesnila. Naš cilj je zagotoviti, da celoten sistem vijačnih spojev – prirobnica, tesnilo in vijaki – deluje skupaj, da dosežemo zanesljivo tesnjenje.


4. Končna obdelava prirobnice: zakaj je hrapavost površine kritični parameter

Površinska obdelava čelne strani prirobnice je kritičen parameter, ki je pogosto spregledan. Tesnilo se mora prilagoditi površinskim nepravilnostim površine prirobnice, da ustvari tesnilo. Če je površina pregroba, tesnilo morda ne bo moglo zapolniti globokih vdolbin in lahko ostane pot puščanja. Če je površina preveč gladka, se tesnilo morda ne bo moglo oprijeti površine in lahko pod pritiskom zdrsne ali izstopi. Optimalna površinska obdelava je ravnotežje med tema dvema skrajnostima. Za večino tesnilnih materialov je priporočena površinska hrapavost Ra od 3,2 do 6,3 mikrometra. To se običajno doseže z obdelavo površine prirobnice z nazobčanim ali koncentričnim vzorcem utorov, znanim kot "fonografski" zaključek.

Fonografski zaključek je določen v standardih, kot sta ASME B16.5 in EN 1092-1. Končna obdelava se ustvari z orodjem, ki izreže neprekinjen spiralni utor na ploskvi prirobnice. Globina utorov in razmik sta nadzorovana, da se doseže želena hrapavost. Vzorec utorov zagotavlja vrsto grebenov in vdolbin, ki jih tesnilo lahko oprime. Ta oprijem preprečuje, da bi tesnilo odpihnilo zaradi notranjega tlaka, in pomaga vzdrževati tesnjenje pri termičnih ciklih. Spodnja tabela prikazuje priporočeno površinsko obdelavo za različne materiale tesnil.

Material tesnila Priporočena površinska hrapavost (Ra, µm) Vrsta zaključka
Guma 3,2 - 6,3 Fonografski (koncentrični ali nazobčani)
PTFE 1,6 - 3,2 Fonografski ali gladki
Spiralna rana 3,2 - 6,3 Fonografski
S kovinskim plaščem 3,2 - 6,3 Fonografski

V naši tovarni obdelamo vse naše ravne površine prirobnic na določeno površinsko obdelavo s CNC stružnicami z natančnim orodjem. Površinsko obdelavo preverimo s profilometrom in rezultate zabeležimo v našo dokumentacijo o kontroli kakovosti. To zagotavlja, da vsaka ravna prirobnica, ki jo izdelamo, zagotavlja optimalno površino za namestitev tesnila. Ponujamo tudi vrsto končnih površin, vključno z gladko končno obdelavo, nazobčano končno obdelavo in zaključno obdelavo obročastih spojev, da izpolnimo zahteve glede različnih vrst tesnil in aplikacij.


5. Zaporedje zategovanja vijakov in kontrola kakovosti

Zaporedje zategovanja vijakov je še en pomemben dejavnik pri doseganju zanesljivega tesnjenja. Če vijake zategnete enega za drugim v naključnem vrstnem redu, bo prirobnica popačena in stiskanje tesnila bo neenakomerno. To lahko povzroči puščanje, tudi če so končne vrednosti navora pravilne. Pravilen postopek je zategovanje vijakov v obliki zvezde ali križa v več prehodih. Prvi prehod mora biti prehod z nizkim navorom (običajno 30 % končnega navora), da se tesnilo namesti in prirobnice poravnajo. Drugi prehod mora biti prehod s srednjim navorom (običajno 60 % končnega navora). Končni prehod naj bo pri polnem navoru, spet v zvezdastem vzorcu. To postopno, enakomerno zategovanje zagotavlja, da je tesnilo enakomerno stisnjeno in da ploskve prirobnice ostanejo vzporedne.

Število prehodov in specifične vrednosti navora so odvisne od velikosti prirobnice, števila vijakov in materiala tesnila. Za velike prirobnice s številnimi vijaki bodo morda potrebni trije ali štirje prehodi. Za majhne prirobnice lahko zadostujeta dva prehoda. Spodnja tabela ponuja splošne smernice za zaporedje zategovanja vijakov.

Velikost prirobnice Število vijakov Priporočene karte Vzorec navora
DN50 - DN100 4 - 8 2 Zvezdni vzorec
DN150 - DN300 8 - 12 3 Zvezdni vzorec
DN350 - DN600 12 - 20 3 - 4 Zvezdni vzorec
> DN600 > 20 4+ Zvezdni vzorec, več stopenj

Kontrola kakovosti je bistvena za zagotovitev, da je bil postopek zategovanja pravilno izveden. Po končnem prehodu navora mora kvalificirani inšpektor preveriti navor na vsakem vijaku z uporabo kalibriranega momentnega ključa. Inšpektor mora preveriti tudi razmak med ploskvami prirobnic na več točkah po obodu, da zagotovi, da so prirobnice vzporedne. Če je reža neenakomerna, je treba vijake popustiti in postopek zategovanja ponoviti. V podjetju Wenzhou Longan Flange Co., Ltd. svojim strankam nudimo podrobna navodila za namestitev in specifikacije navora za vsako ravno prirobnico, ki jo izdelamo. Ponujamo tudi usposabljanje na kraju samem in tehnično podporo, ki našim strankam pomaga doseči zanesljiva tesnila v njihovih kritičnih aplikacijah.


6. Pogosto zastavljena vprašanja (FAQ)

Vprašanje 1: Kakšen je pravilen navor vijaka za ravno prirobnico?

Odgovor: Pravilni navor vijaka je odvisen od velikosti vijaka, materiala vijaka, materiala tesnila in pogojev delovanja. Običajno ga določi proizvajalec tesnila ali pa se izračuna po formuli T = K × D × F, kjer je K faktor matice, D premer vijaka in F ciljna napetost vijaka. Nudimo podrobne specifikacije navora za vsako ploščato prirobnico, ki jo proizvajamo pri Wenzhou Longan Flange Co., Ltd. Bistvenega pomena je uporaba umerjenega momentnega ključa in upoštevanje priporočenega zaporedja zategovanja.

Vprašanje 2: Zakaj moja ravna prirobnica pušča tudi po tem, ko zategnem vijake na predpisani navor?

Odgovor: Obstaja več možnih razlogov. Tesnilo je lahko poškodovano ali iz napačnega materiala. Strani prirobnic so lahko poškodovani ali imajo nepravilno površinsko obdelavo. Vijaki so lahko onesnaženi ali neustrezno namazani, zaradi česar se faktor matice razlikuje od predpostavljene vrednosti. Prirobnice ne smejo biti vzporedne. Ali pa lahko delovni pogoji presežejo nazivni tlak ali temperaturo tesnila. Za odkrivanje vzroka je potreben temeljit pregled vseh komponent in pregled postopka namestitve.

Vprašanje 3: Kakšna je razlika med prirobnico z dvignjeno stranjo in ravno stranjo?

Odgovor: Ravna prirobnica z dvignjeno stranjo ima majhen dvignjen obroč na strani, medtem ko ima prirobnica s ploščato površino popolnoma ravno površino. Dvignjena ploskev je zasnovana tako, da koncentrira obremenitev vijaka na tesnilo, kar poveča napetost pri tesnjenju. Ploščate prirobnice se uporabljajo s tesnili, ki pokrivajo celotno površino in so pogoste pri nizkotlačnih aplikacijah ter pri prirobnicah iz litega železa ali plastike. Izbira je odvisna od uporabe in nasprotne prirobnice.

Vprašanje 4: Kako pogosto je treba ponovno zategniti vijake ploščate prirobnice?

Odgovor: Vijake s ploščatimi prirobnicami je treba ponovno zategniti po prvih 24 urah delovanja, zlasti pri visokotemperaturnih aplikacijah, kjer lahko toplotna ekspanzija in sprostitev tesnila povzročita izgubo obremenitve vijaka. Po tem se ponovno zategovanje običajno izvede med načrtovanimi intervali vzdrževanja, kot so letne zaustavitve. Pogostost je odvisna od kritičnosti aplikacije in pogojev delovanja. Priporočljivo je tudi redno preverjanje puščanja.

Vprašanje 5: Kolikšen je največji tlak, ki ga lahko zapre ravna prirobnica?

Odgovor: Največji tlak, ki ga lahko zapre ravna prirobnica, je odvisen od nazivne vrednosti prirobnice, materiala tesnila in obremenitve vijaka. Na primer, ravna prirobnica razreda 150 s spiralno navitim tesnilom lahko tesni do 20 barov pri sobni temperaturi. Prirobnica razreda 300 lahko tesni do 50 barov. Višji tlaki zahtevajo višje vrednosti prirobnic in bolj robustne materiale tesnil. V naši tovarni izdelujemo ravne prirobnice v različnih tlačnih razredih, ki ustrezajo zahtevam različnih aplikacij.


7. Zaključek

Doseganje zanesljivega tesnjenja z vijačno ravno prirobnico je izziv sistemskega inženiringa. Zahteva pravilno kombinacijo obremenitve vijaka, stiskanja tesnila, togosti prirobnice in končne obdelave površine. Vsakega od teh dejavnikov je treba skrbno določiti in nadzorovati, da se zagotovi, da tesnilo ostane v stisnjenem stanju skozi celotno življenjsko dobo spoja. Obremenitev vijaka mora zadostovati za stiskanje tesnila, vendar ne tako velika, da bi poškodovala tesnilo ali prirobnico. Tesnilo mora biti združljivo s procesno tekočino in mora prenesti delovno temperaturo in tlak. Strani prirobnice morajo biti ravne in imeti pravilno površinsko obdelavo, da se tesnilo lahko prilagodi in oprime. Vijake je treba zategniti v pravilnem zaporedju, da se zagotovi enakomerna porazdelitev obremenitve. V Wenzhou Longan Flange Co., Ltd. naša tovarna izdeluje ravne prirobnice že več kot dve desetletji in razvili smo globoko razumevanje teh dejavnikov. Naše prirobnice so natančno obdelane, da zagotovijo pravilno prileganje in porazdelitev obremenitve, našim strankam pa nudimo tehnično podporo, ki jo potrebujejo za doseganje zanesljivih tesnil.

Ne glede na to, ali načrtujete nov cevni sistem ali vzdržujete obstoječega, vas vabimo, da nas kontaktirate, da se pogovorimo o vaših zahtevah glede ravnih prirobnic. Naša ekipa inženirjev vam lahko pomaga izbrati pravo prirobnico za vašo aplikacijo, zagotovi specifikacije navora in ponudi navodila za izbiro in namestitev tesnila. Zavezani smo k zagotavljanju naših strank najvišje kakovosti izdelkov in najboljše možne storitve.

Obrnite se na Wenzhou Longan Flange Co., Ltdda razpravljamo o vaših zahtevah glede ravnih prirobnic in odkrijemo, kako vam lahko naši izdelki pomagajo doseči zanesljivo tesnjenje v vaših kritičnih aplikacijah.

Povezane novice
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept